机器视觉检测系统的革新与应用
机器视觉检测系统 2026-10-03

在当今科技高速发展的时代,众多行业为了提高生产效率和产品质量,纷纷将目光投向了先进的自动化技术。在这其中,机器视觉检测系统凭借其卓越的技术优势,正逐步成为制造行业的得力助手。
随着智能制造的深入推进,人们对产品质量有了越来越高的要求。传统的依靠人工目测方式进行质量检测的方法既费时又耗力,很难满足大规模生产的需求。而机器视觉检测系统的出现,则像一盏明灯,在黑暗中照亮了工业生产的未来之路。
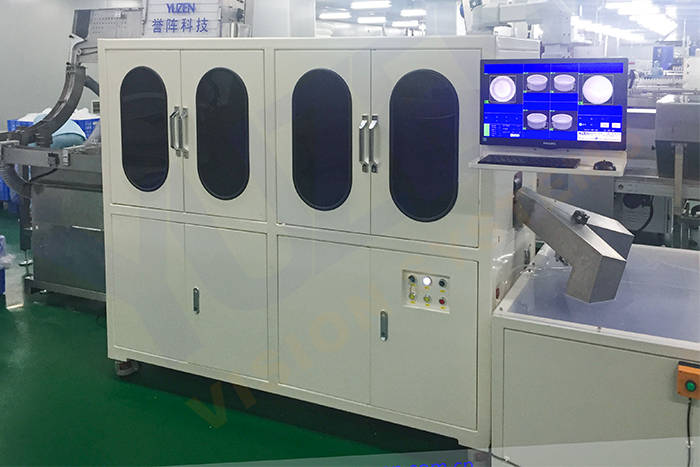
机器视觉检测系统的工作原理类似于人眼观察物体的方式,但其工作更加高效和准确。它通过图像处理技术对采集到的图像信息进行分析、识别和判断,从而实现自动化的质量检测功能。这种智能化的检测方式不仅能够显著提高生产效率,还能有效降低人工成本。
以汽车制造行业为例,在装配线上,机器视觉检测系统能够通过对车身表面瑕疵的快速扫描与识别,确保每一辆出厂车辆均通过严格的质量检查,避免了因细微缺陷导致的产品召回事件。此外,在电子元件的检测环节中,这一系统同样具有不可替代的作用——它可以在微型化的电路板上迅速找到那些肉眼难以察觉的小缺陷。
当然,并非所有的生产过程都适合采用机器视觉技术进行检测。目前而言,这种先进的自动化技术更适合应用于那些需要高精度、重复性操作且工作环境相对稳定的场合。但是随着软硬件技术的不断进步,未来我们有理由期待它能在更多领域发挥出更大的作用。
总之,在当今快速变化的时代背景下,采用机器视觉检测系统进行质量控制已成为众多企业提高竞争力的重要手段之一。通过引入这一先进技术,不仅可以大幅提升产品质量和生产效率,还能为企业带来可观的经济效益和社会效益。正因如此,机器视觉检测系统必将成为推动制造业智能化发展不可或缺的力量。